- Hogar
- Soluciones para la industria
-
Productos
Sus necesidades, nuestra prioridad.
- Apoyo
- Compañía
- Medios de comunicación
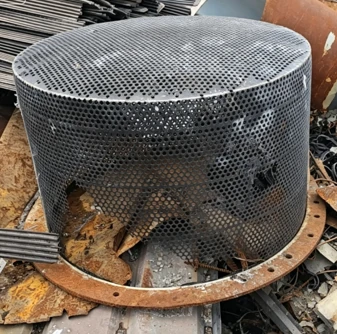
Un fallo en el filtro aguas arriba puede exponer un intercambiador de calor de lodos de alúmina a residuos que su diseño operativo normal no contempla. Un conducto amplio facilita el paso del lodo especificado, pero las rejillas rotas, los fragmentos de incrustaciones y los objetos extraños pueden provocar obstrucciones, erosión y daños en las placas.
En la refrigeración por precipitación con siembra de partículas, el filtro y el intercambiador forman parte del mismo sistema hidráulico. Una rejilla dañada o un sello defectuoso pueden permitir la entrada de material de tamaño excesivo al intercambiador. El bloqueo parcial de los canales altera entonces la distribución del flujo: algunos canales transportan menos caudal, mientras que otras regiones pueden experimentar velocidades localmente más altas.
Esta combinación puede favorecer la deposición y el desgaste localizado. Si se pierde la integridad de la placa, la suspensión alcalina del proceso puede contaminar el lado del agua circulante. Una simple limpieza no puede solucionar el problema de una rejilla anterior dañada ni el de una placa que ya se ha perforado.
| Observación | Posible explicación | Próxima comprobación útil |
|---|---|---|
| Caída de presión del filtro creciente a un caudal comparable | Acumulación de residuos o reducción del área de la pantalla | Compare la tendencia con el límite de limpieza aprobado. |
| Caída de presión inesperadamente baja tras una perturbación | Menor caudal, derivación o posible daño en la pantalla. | Confirme el flujo, la posición de las válvulas y la integridad del filtro. |
| Caída de presión en el intercambiador ascendente | Restricción del canal, alteración de las propiedades del lodo o flujo excesivo | Verifique tanto el estado del proceso como la protección aguas arriba. |
| Cambio en la composición química del agua de refrigeración | Posible contaminación desde el lado del proceso | Siga el procedimiento de investigación de aislamiento e integridad de la planta. |
Ninguna lectura de presión diferencial por sí sola determina la causa. El estado del instrumento, el flujo de operación y la línea base de limpieza son factores importantes a considerar. Una lectura baja no indica automáticamente que el filtro esté limpio.
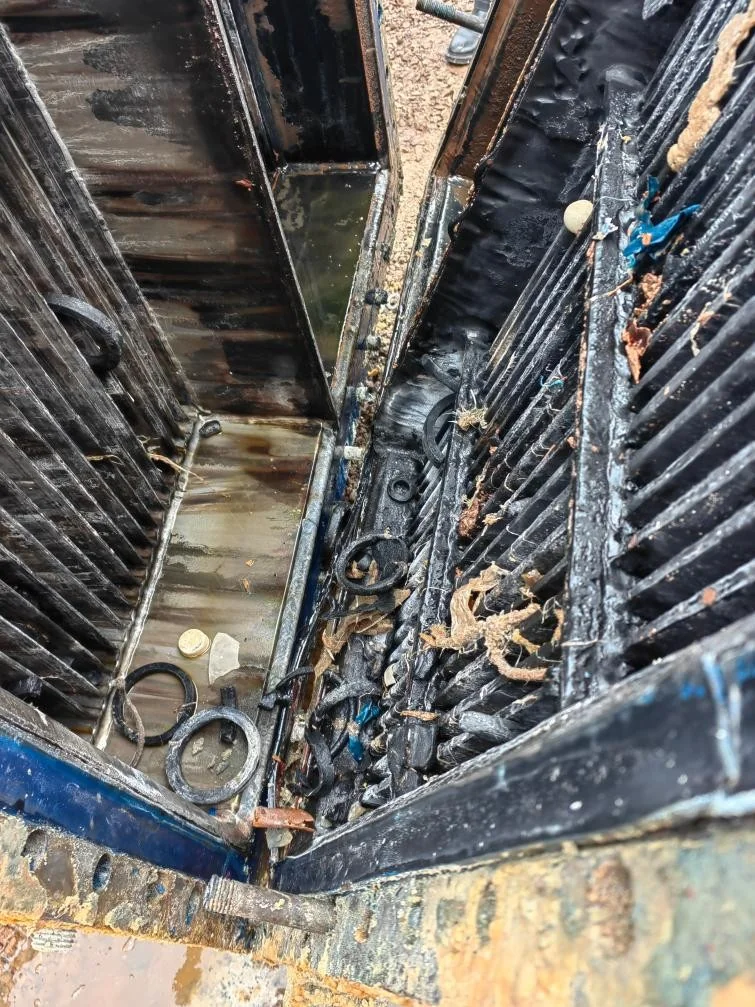
La abertura del filtro, el área efectiva de la malla, el caudal mínimo de operación y la pérdida de presión admisible deben revisarse conjuntamente. Una carcasa sobredimensionada no necesariamente representa un mejor diseño si la baja velocidad local favorece la sedimentación de partículas. Del mismo modo, aumentar el caudal de la bomba para restablecer el funcionamiento puede empeorar la erosión cuando el sistema de protección está comprometido.
Elintercambiador de calor de placas soldadas de amplio espacioLa disposición del canal y la entrada debe seleccionarse en función de la distribución del tamaño de partícula, la concentración, la reología y las condiciones de residuos previstas de la suspensión. La filtración debe eliminar los residuos no deseados sin eliminar involuntariamente los sólidos que pertenecen al proceso de producción.
Registre el estado de la pantalla, los sellos, la tendencia de la caída de presión, las fluctuaciones del flujo y el material retirado durante la limpieza. Inspeccione después de interrupciones en el proceso o signos de daño, además de las revisiones programadas en la planta. Los intervalos de reemplazo deben reflejar el desgaste observado y los requisitos del fabricante, en lugar de un ciclo mensual universal.
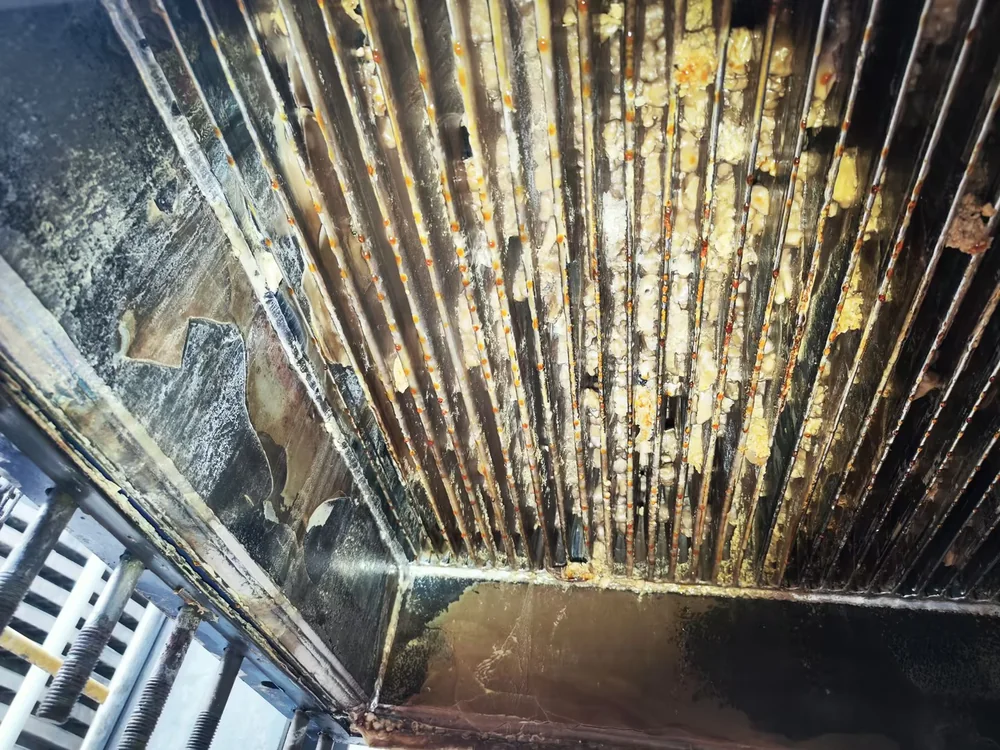
Cuando se dispone de un paquete de instrumentos adecuado,Monitorización y optimización de Smart EyePermite monitorizar la evolución de las temperaturas del intercambiador, la caída de presión y las condiciones de funcionamiento. La monitorización proporciona evidencia para una investigación; no sustituye la inspección física cuando se sospecha de daños en la rejilla o las placas.
Revisión de la filtración y la protección del enfriador de lodos →



 InglésEN