Cómo garantizar que una placa soldada cumpla con los requisitos de carga y fatiga en estructuras de acero.
John A. Anderson, Grupo de Investigación en Ingeniería Estructural
Fecha: 6 de julio de 2026
Este artículo proporciona un marco integral para garantizar que las placas soldadas en estructuras de acero cumplan con los requisitos de capacidad de carga y resistencia a la fatiga durante su vida útil prevista. Comienza examinando la clasificación de cargas estáticas y dinámicas, así como la caracterización de los ciclos de fatiga que rigen el deterioro estructural. A continuación, se abordan los criterios de selección de materiales, haciendo hincapié en el equilibrio entre la resistencia a la tracción, la tenacidad y la soldabilidad para entornos de alta tensión. Se analizan parámetros críticos de la geometría de la soldadura, como el espesor de la garganta, la separación de la raíz y la forma del refuerzo, para determinar su papel en la distribución de tensiones y la minimización de los factores de concentración de tensiones. El artículo detalla además los protocolos de control de calidad, que incluyen la inspección visual, las pruebas ultrasónicas y el examen radiográfico para detectar discontinuidades subsuperficiales. Finalmente, se revisan los procedimientos de tratamiento térmico posterior a la soldadura y las técnicas de alivio de tensiones para evaluar su eficacia en la reducción de tensiones residuales y la mejora de la vida útil a la fatiga, ofreciendo una guía práctica para ingenieros y fabricantes que trabajan en proyectos exigentes de estructuras de acero.
1. Comprensión de los tipos de carga y los ciclos de fatiga en el diseño de estructuras de acero
En el diseño de estructuras de acero, las placas soldadas deben soportar diversos tipos de carga, incluyendo cargas estáticas, dinámicas y cíclicas. Las cargas estáticas son fuerzas constantes, como el peso propio, mientras que las cargas dinámicas implican fuerzas móviles, como el viento o la vibración de la maquinaria. Los ciclos de fatiga se refieren a la aplicación repetida de esfuerzos que pueden causar daños estructurales progresivos con el tiempo.
La fatiga del material se produce cuando este se somete a cargas cíclicas inferiores a su resistencia máxima a la tracción. El número de ciclos que puede soportar una placa soldada depende del rango de tensión, la geometría de la soldadura y las propiedades del material. Los diseñadores deben calcular el número previsto de ciclos de carga durante la vida útil de la estructura para garantizar una resistencia a la fatiga adecuada.
Los principales tipos de carga incluyen cargas de tracción, compresión, cizallamiento y flexión. Cada una afecta la junta soldada de manera diferente. Las cargas de tracción separan la placa, mientras que las de compresión la comprimen. Las cargas de cizallamiento provocan fuerzas de deslizamiento paralelas a la superficie de soldadura. Las cargas de flexión inducen tanto tracción como compresión a lo largo de la sección soldada.
Los ciclos de fatiga se clasifican en ciclo bajo (alta tensión, pocos ciclos) o ciclo alto (baja tensión, muchos ciclos). En el caso de las placas soldadas en estructuras de acero, la fatiga de ciclo alto es común en puentes y grúas. Normas de diseño como AISC y Eurocódigo proporcionan curvas S-N para predecir la vida útil a la fatiga en función del rango de tensión y la categoría de detalle.
Un conocimiento adecuado de los tipos de carga y los ciclos de fatiga permite a los ingenieros seleccionar los detalles de soldadura apropiados, evitar concentraciones de tensión y especificar los tratamientos posteriores a la soldadura. Esto garantiza que la placa soldada cumpla con los requisitos de resistencia y durabilidad durante toda su vida útil.
2. Selección de materiales y consideraciones de soldabilidad para aplicaciones de alta tensión
La selección del material base adecuado es fundamental para las placas soldadas sometidas a cargas cíclicas y altas tensiones. Los aceros con contenido controlado de carbono y elementos de aleación como manganeso, cromo y níquel mejoran la resistencia y la resistencia a la fatiga. Es necesario evaluar la soldabilidad para evitar el agrietamiento inducido por hidrógeno y el ablandamiento de la zona afectada por el calor. El precalentamiento, el control de la temperatura entre pasadas y el tratamiento térmico posterior a la soldadura suelen requerirse en aceros de baja aleación de alta resistencia para mantener la ductilidad y reducir las tensiones residuales.
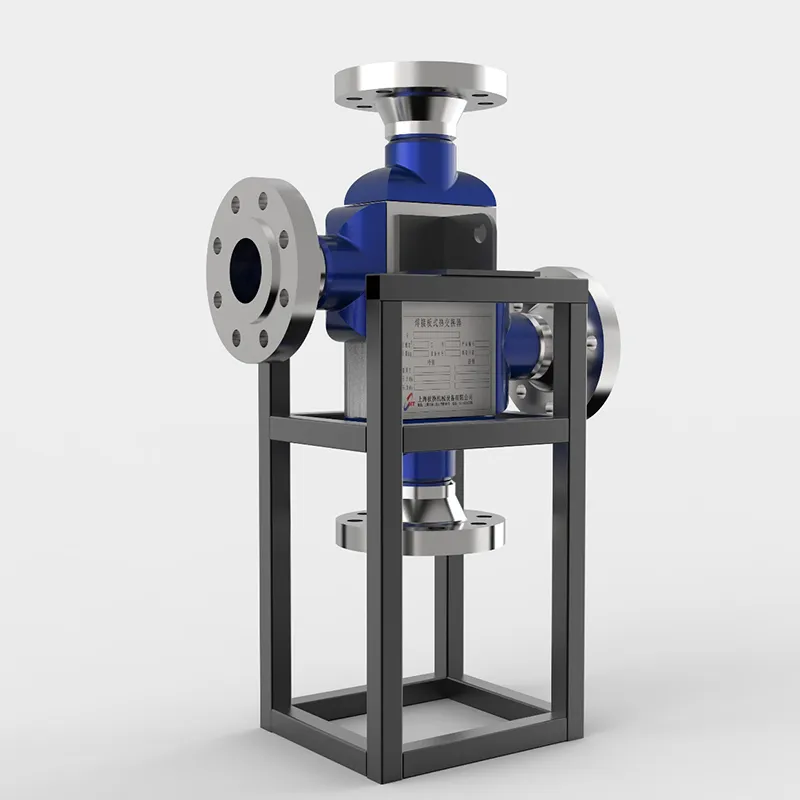
Para aplicaciones de alta tensión, se prefieren materiales con estructuras de grano fino y mayor tenacidad, como los aceros templados y revenidos. Los metales de aporte para soldadura deben igualar o superar la resistencia del metal base, a la vez que proporcionan una resistencia al impacto adecuada a las temperaturas de servicio. Un diseño de junta y una preparación de bordes adecuados mejoran aún más la calidad de la soldadura y la vida útil a la fatiga. La inspección periódica y los ensayos no destructivos garantizan que la selección de materiales y los procedimientos de soldadura cumplan con los estándares de carga y rendimiento a la fatiga requeridos.
3. Geometría crítica de la soldadura y diseño de la junta para una distribución óptima de la carga.
La geometría de una junta soldada influye directamente en la transferencia de cargas a través de la estructura. Los parámetros clave incluyen el espesor de la garganta de la soldadura, la longitud de la pata y el ángulo de la cara de soldadura. Un diseño adecuado de la junta garantiza la minimización de las concentraciones de tensión, reduciendo el riesgo de fallo por fatiga bajo cargas cíclicas.
En las estructuras de acero, los tipos de unión más comunes son las soldaduras de filete, las soldaduras a tope y las soldaduras de ranura. Las soldaduras de filete son muy utilizadas por su facilidad de preparación, pero requieren un dimensionamiento preciso para evitar tensiones excesivas en la raíz de la soldadura. Las soldaduras a tope, cuando penetran completamente, ofrecen un rendimiento superior frente a la fatiga, ya que crean una trayectoria de carga más uniforme.
La siguiente tabla resume las geometrías de soldadura recomendadas para los grados de acero más comunes bajo condiciones de carga estática y de fatiga. Estos valores se basan en estándares de la industria y datos empíricos de ensayos estructurales.
| Tipo de articulación |
Grado de acero |
Grosor mínimo de la garganta (mm) |
Relación de tensión máxima (R) |
Clase de fatiga (FAT) |
| Soldadura de filete |
S355 |
6 |
0.1 |
80 |
| Soldadura a tope (penetración completa). |
S355 |
8 |
0,2 |
125 |
| Soldadura de ranura |
S460 |
10 |
0,15 |
100 |
| Soldadura de filete (junta en T) |
S275 |
5 |
0,05 |
71 |
Nota:Los valores de la tabla son orientativos y deben verificarse con códigos de diseño específicos, como Eurocódigo 3 o AWS D1.1. La Clase de Fatiga (FAT) representa el rango de tensión en MPa a 2 × 10⁶ ciclos para una probabilidad de supervivencia del 97,7 %. El espesor de garganta es la dimensión mínima medida a lo largo del eje de la soldadura.
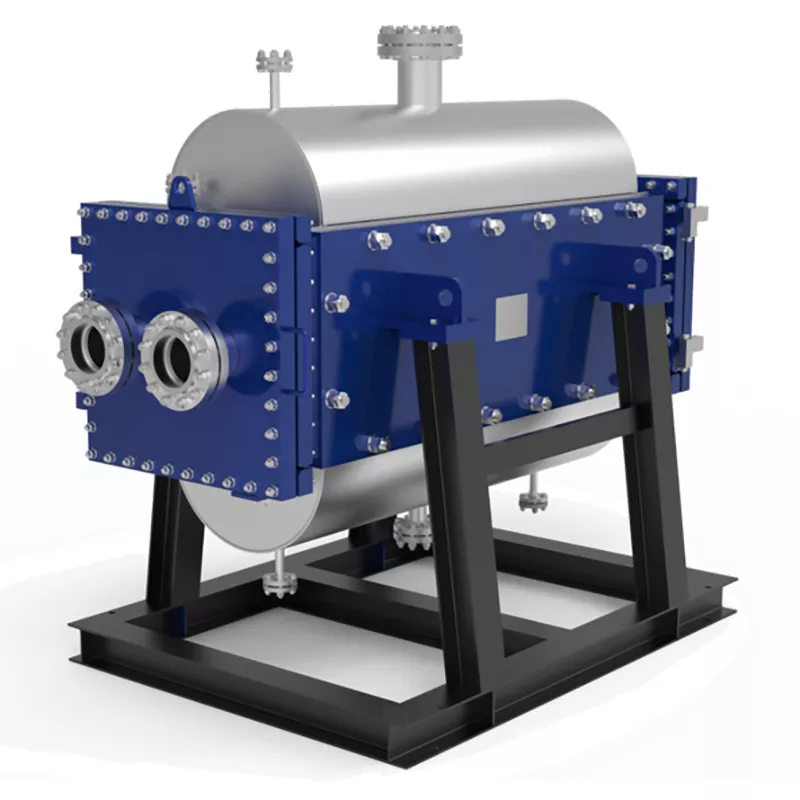
Para lograr una distribución de carga óptima, los diseñadores también deben considerar la relación de aspecto de la soldadura y el uso de radios de transición en los bordes de la soldadura. El rectificado o el acabado TIG de los bordes de la soldadura pueden mejorar aún más la vida útil a la fatiga al reducir las concentraciones de tensión. Para aplicaciones críticas, como enintercambiadores de calor de placas soldadasEl diseño de las juntas debe tener en cuenta tanto las cargas cíclicas térmicas como las mecánicas.
En resumen, seleccionar la geometría de soldadura y la configuración de la junta correctas es esencial para cumplir con los requisitos de carga y fatiga. Los diseñadores deben priorizar las soldaduras a tope de penetración completa para aplicaciones de alta fatiga y usar soldaduras de filete solo cuando los niveles de tensión son bajos o cuando el acceso para la inspección es limitado. Los diseños de juntas avanzados, como los utilizados enintercambiadores de calor de circuito impreso diseñados a medida, demostrar cómo la optimización geométrica puede prolongar la vida útil.
4. Control de calidad y métodos de ensayos no destructivos para la integridad de la soldadura
Garantizar la fiabilidad de las placas soldadas bajo cargas cíclicas y estáticas requiere un control de calidad riguroso. Los métodos de ensayos no destructivos (END) son esenciales para detectar defectos internos y superficiales que podrían comprometer la vida útil a la fatiga.
Las técnicas comunes de ensayos no destructivos (END) incluyen el ensayo ultrasónico (UT) para detectar defectos volumétricos, la inspección por partículas magnéticas (MPI) para detectar grietas superficiales y el ensayo radiográfico (RT) para detectar porosidad interna. La selección de cada método depende de la geometría de la soldadura, el espesor del material y las limitaciones de acceso.
La calibración periódica de los equipos, la presencia de personal cualificado y el cumplimiento de normas como AWS D1.1 o ISO 5817 son fundamentales. La documentación de todos los resultados de los ensayos no destructivos (END) garantiza la trazabilidad y facilita la predicción de la vida útil por fatiga de la estructura soldada.
5. Tratamiento térmico posterior a la soldadura y técnicas de alivio de tensiones para mejorar la vida útil a la fatiga.
El tratamiento térmico posterior a la soldadura (PWHT) es un proceso fundamental para reducir las tensiones residuales y mejorar la resistencia a la fatiga de las placas de acero soldadas. Mediante un control preciso de los ciclos de calentamiento y enfriamiento, se puede estabilizar la microestructura de la zona de soldadura, reduciendo el riesgo de inicio de grietas bajo cargas cíclicas.
Las técnicas comunes para aliviar tensiones incluyen el calentamiento en horno, el calentamiento por inducción localizada y el enfriamiento lento controlado. Estos métodos ayudan a redistribuir las tensiones internas y a mejorar la ductilidad de la zona afectada por el calor, que suele ser el punto más débil de una junta soldada.
En aplicaciones estructurales donde la resistencia a la fatiga es primordial, los parámetros del tratamiento térmico posterior a la soldadura (PWHT), como la temperatura, el tiempo de mantenimiento y la velocidad de enfriamiento, deben optimizarse en función del tipo de material y el espesor de la placa. Un tratamiento inadecuado puede provocar fragilización o deformación, anulando así los beneficios potenciales.
Las normas industriales como AWS D1.1 y ASME Sección VIII proporcionan directrices para los procedimientos de tratamiento térmico posterior a la soldadura (PWHT). El cumplimiento de estas normas garantiza que las placas soldadas alcancen la capacidad de carga y la resistencia a la fatiga requeridas para un servicio a largo plazo.
Para obtener más detalles técnicos sobre el rendimiento de las placas soldadas y las aplicaciones de intercambiadores de calor, consulte los siguientes recursos:
Resumen de los requisitos clave
Comprensión de los tipos de carga y los ciclos de fatiga
La identificación precisa de las cargas estáticas, dinámicas y cíclicas es fundamental. La vida útil a la fatiga está determinada por el rango de tensión y el número de ciclos; el diseño debe tener en cuenta el espectro de cargas de servicio para evitar fallas prematuras.
Selección de materiales y soldabilidad
Los aceros de alta resistencia requieren un equivalente de carbono controlado y un precalentamiento adecuado. La ductilidad, la tenacidad y la compatibilidad del metal base con el material de aporte garantizan uniones resistentes al agrietamiento bajo cargas repetidas.
Geometría crítica de soldadura y diseño de juntas
Las transiciones suaves, el espesor adecuado de la garganta y la ausencia de muescas pronunciadas reducen la concentración de tensiones. Los ángulos de bisel y las separaciones de raíz correctos distribuyen la carga uniformemente a lo largo de la placa soldada.
Control de calidad y ensayos no destructivos
Las inspecciones ultrasónicas, radiográficas y de partículas magnéticas verifican la integridad interna y superficial. Para los elementos portantes, es obligatorio el uso de parámetros de soldadura consistentes y el mantenimiento de registros de cualificación del procedimiento (PQR).
Tratamiento térmico posterior a la soldadura y alivio de tensiones
Los ciclos controlados de calentamiento y enfriamiento alivian las tensiones residuales, refinan la microestructura y mejoran la resistencia a la fatiga. Los parámetros del tratamiento térmico posterior a la soldadura deben coincidir con el grado y el espesor del material para evitar la fragilización.
La integración de estos cinco aspectos —desde el análisis de carga hasta el tratamiento posterior a la soldadura— garantiza que las placas soldadas en estructuras de acero alcancen la capacidad de carga y la vida útil a la fatiga requeridas. Cada paso influye directamente en la integridad a largo plazo del conjunto en condiciones de servicio.
Cómo garantizar que una placa soldada cumpla con los requisitos de carga y fatiga en estructuras de acero.
1. Comprensión de los tipos de carga y los ciclos de fatiga en el diseño de estructuras de acero
¿Cuáles son los principales tipos de carga y ciclos de fatiga que deben tenerse en cuenta al diseñar placas soldadas para estructuras de acero?
Los diseñadores deben tener en cuenta las cargas estáticas, las cargas dinámicas y los patrones de carga cíclica. Los ciclos de fatiga se clasifican en fatiga de bajo ciclo o de alto ciclo, según la amplitud de la tensión y el número de ciclos. Comprender estos factores ayuda a predecir la iniciación y propagación de grietas en las uniones soldadas.
2. Selección de materiales y consideraciones de soldabilidad para aplicaciones de alta tensión
¿Cómo afecta la selección de materiales a la soldabilidad y al comportamiento ante la fatiga en estructuras de acero sometidas a altas tensiones?
Se prefieren materiales con alta resistencia a la fluencia y buena tenacidad, como los aceros de baja aleación. La soldabilidad depende del equivalente de carbono y de los requisitos de precalentamiento. La selección adecuada del metal de aporte garantiza propiedades mecánicas compatibles y reduce el riesgo de agrietamiento inducido por hidrógeno.
3. Geometría crítica de la soldadura y diseño de la junta para una distribución óptima de la carga.
¿Qué geometría de soldadura y factores de diseño de juntas son críticos para distribuir las cargas de manera uniforme y minimizar las concentraciones de tensión?
El diseño de las uniones debe evitar transiciones bruscas y cambios repentinos en la sección transversal. El uso de soldaduras de penetración completa, bordes de soldadura lisos y perfiles de refuerzo adecuados reduce la concentración de tensiones. Las barras de respaldo y los ángulos de ranura correctos también mejoran la distribución de la carga.
4. Control de calidad y métodos de ensayos no destructivos para la integridad de la soldadura
¿Qué métodos de ensayo no destructivos son los más eficaces para verificar la integridad de las soldaduras en aplicaciones críticas frente a la fatiga?
Las pruebas ultrasónicas, radiográficas y de partículas magnéticas son de uso común. Para detectar grietas superficiales, la prueba de líquidos penetrantes resulta eficaz. Cada método detecta distintos tipos de defectos, y su combinación garantiza un control de calidad integral.
5. Tratamiento térmico posterior a la soldadura y técnicas de alivio de tensiones para mejorar la vida útil a la fatiga.
¿Cómo mejoran la vida útil a la fatiga de las placas soldadas los tratamientos térmicos posteriores a la soldadura y las técnicas de alivio de tensiones?
El recocido de alivio de tensiones reduce las tensiones residuales de tracción, que son una causa principal de la fatiga del material. Técnicas como el alivio de tensiones por vibración y el tratamiento térmico localizado también son útiles. Una velocidad de enfriamiento adecuada evita la reaparición de tensiones térmicas.
 InglésEN




Comentarios de los usuarios
Experiencias de clientes reales compartiendo sus servicios.
Marco
Soldador estructuralHe estado usando estas placas soldadas para un proyecto de rehabilitación de un puente. La uniformidad en la penetración de la soldadura es impresionante: no hay inclusiones de escoria ni puntos débiles. Me ahorró muchísimo tiempo de retrabajo en la obra.
Elena
Ingeniero mecánicoPedí un lote para un recipiente a presión personalizado. La tolerancia dimensional era perfecta y la preparación de la superficie de la placa facilitó la inspección. Solo desearía que el acabado de los bordes fuera un poco más limpio para aplicaciones de fatiga de alto ciclo.
Tommy
Supervisor de mantenimientoHemos estado reemplazando piezas desgastadas en nuestro sistema de silos de grano. Estas placas soldadas resisten bien las fuertes vibraciones y el polvo. No se han agrietado después de seis meses de uso continuo; sin duda, una excelente compra.
Priya
Inspector de control de calidadSe analizó una muestra de nuestro último envío mediante ultrasonidos. La calidad de la soldadura fue uniforme y la zona afectada por el calor resultó más estrecha de lo esperado. Ideal para aplicaciones estructurales donde se requiere una transferencia de carga fiable.