- Hogar
- Soluciones para la industria
-
Productos
Sus necesidades, nuestra prioridad.
- Apoyo
- Compañía
- Medios de comunicación
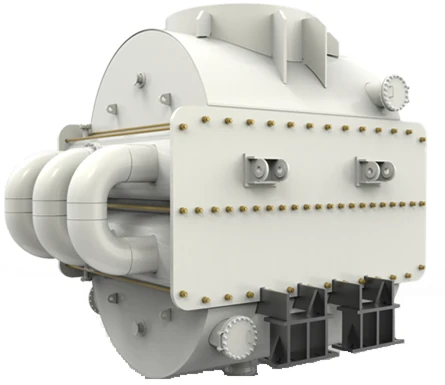
La condensación superior de ácido acrílico requiere que se evalúen conjuntamente el rendimiento térmico, la resistencia a la corrosión y la estabilidad del proceso. El informe de aplicación de SHPHE describe una solución de placas soldadas de gran tamaño para un proyecto integrado de ácido acrílico de 160 000 toneladas/año, que incluye una superficie unitaria de 7300 m².
El refinado de ácidos acrílicos y ésteres puede implicar componentes corrosivos, materiales sensibles a la temperatura y operación continua. El perfil de temperatura y la distribución del flujo del condensador deben ajustarse al diseño del proceso, incluidos los requisitos del licenciante para la gestión del riesgo de polimerización.
Un intercambiador de mayor tamaño no implica automáticamente una mejor solución. El tiempo de residencia, la distribución del líquido, la pérdida de presión y la aproximación al medio de refrigeración pueden afectar tanto al comportamiento del proceso como a la carga térmica alcanzable.
| Artículo | Valor del proyecto reportado |
|---|---|
| Contexto de la planta | Proyecto integrado de ácido acrílico de 160.000 toneladas/año |
| Área de transferencia de calor de una sola unidad | 7.300 m² |
| Capacidad máxima de procesamiento indicada en el informe | 4.500 m³/h |
| Carga térmica reportada | 26.000 kW |
| Peso del equipo reportado | 120 toneladas |
Estas cifras describen el caso presentado en el anuncio del proyecto. No deben considerarse como la configuración estándar de todos.Intercambiador de calor de placas soldadas TPo como base de diseño completa para otra planta de ácido acrílico.
Corrosión:Evaluar la composición completa del proceso y el rango de concentración antes de especificar los materiales de las placas y las soldaduras.
Perfil de condensación:Determinar la composición del vapor, el contenido de gases no condensables, la presión de funcionamiento y las condiciones de salida requeridas.
Control de la polimerización:Coordinar los límites de temperatura, las consideraciones sobre el tiempo de residencia y las disposiciones de proceso requeridas con el diseño aprobado de la planta.
Limpieza:Confirme el acceso real al canal y un método de limpieza compatible antes de finalizar la disposición del equipo.
Carga mecánica:incluir el peso operativo, los soportes, las cargas de las boquillas y la expansión térmica.
El caso publicado incluye comparaciones con equipos de carcasa y tubos en cuanto a tamaño, peso y costes. Dichas comparaciones solo son útiles si se mantienen las mismas condiciones de servicio, materiales, límites de presión y condiciones de instalación. Para un nuevo proyecto, solicite una comparación documentada en lugar de transferir las proporciones o reducciones de costes de un solo caso.
Asimismo, la eliminación de las juntas elastoméricas del núcleo de la placa soluciona un mecanismo de sellado; no elimina todos los riesgos de fugas, corrosión o polimerización. La cualificación de la soldadura, la inspección y el control total del entorno operativo siguen siendo esenciales.
Acuerde las garantías térmicas, la pérdida de presión, el plan de inspección y la documentación junto con las especificaciones mecánicas y del proceso. Durante la puesta en marcha, registre el punto de operación y los indicadores de calidad del producto relevantes para que los cambios posteriores puedan analizarse comparándolos con una línea base conocida.



 InglésEN